




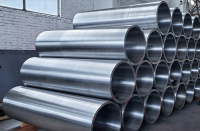
알루미늄 스트립 압연기용 맞춤형 35CrMoV 강철 슬리브
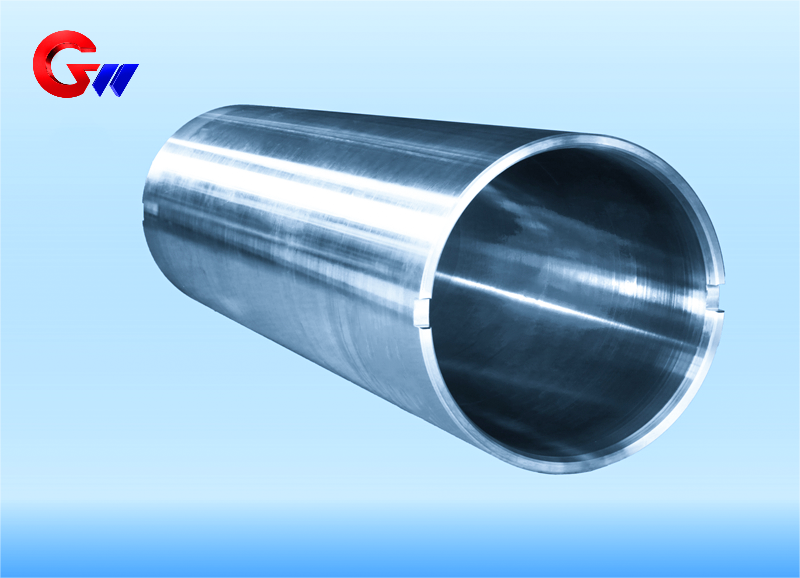
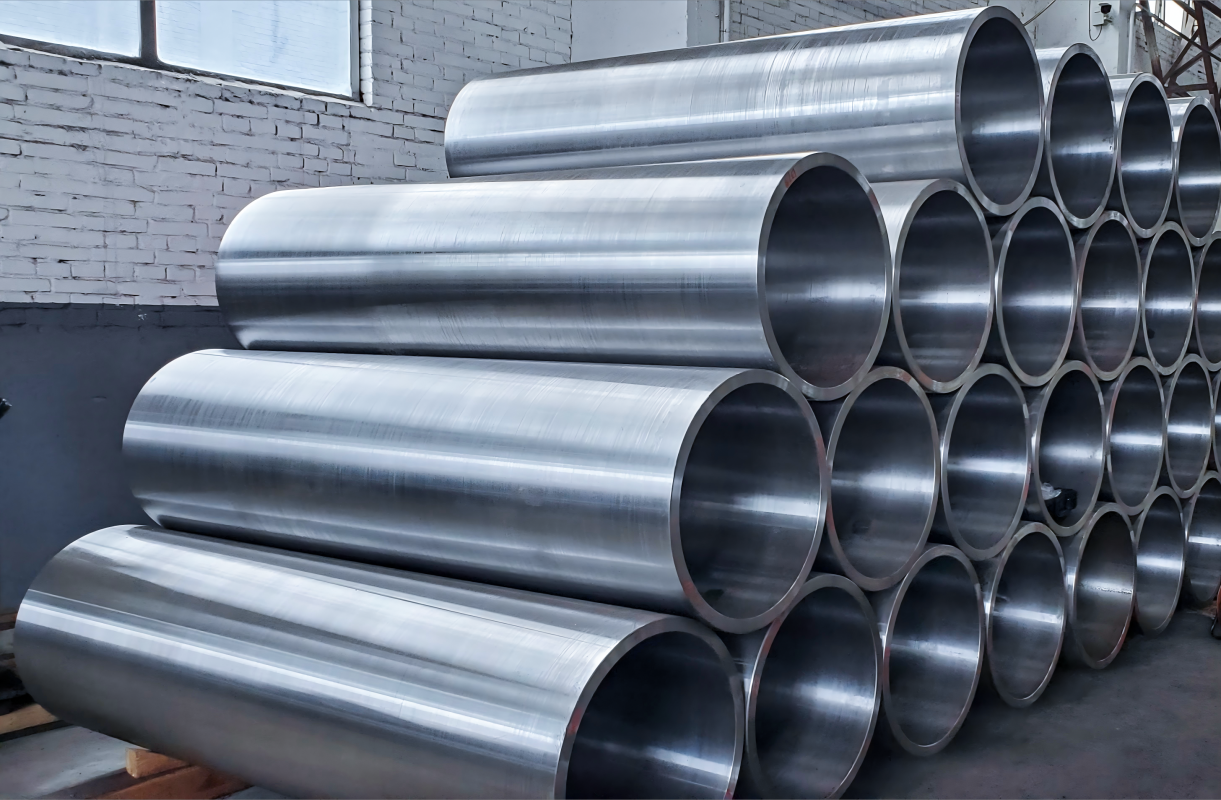
35CrMoV 강 슬리브는 알루미늄 호일, 알루미늄 판재, 스테인리스강 호일 및 스트립 압연 공정에 널리 사용됩니다. 고정밀 압연 장비에서 슬리브의 동심도, 동적 균형 및 치수 안정성은 중요한 성능 요구 사항입니다. GW Precision Technology에서 제조하는 35CrMoV 강 슬리브 블랭크는 원심 주조 방식으로 생산되어 후속 열처리, 정밀 가공 및 표면 처리 공정에 적합한 구조를 제공합니다.
- GW Precision
- 중국, 뤄양
- 계약 조항
- 강철 스풀의 연간 생산 능력은 4000개입니다.
- 정보
알루미늄 스트립 압연기용 맞춤형 35CrMoV 강철 슬리브
그만큼알루미늄 스트립 압연기용 35CrMoV 강철 슬리브본 제품은 높은 치수 정밀도, 안정적인 회전 및 우수한 표면 품질이 요구되는 압연 장비용으로 개발된 맞춤형 고강도 내마모성 부품입니다. 알루미늄 호일, 알루미늄 판재, 스테인리스강 호일 및 스트립 압연에 사용되는 강철 슬리브는 기계적 하중, 열 영향, 압연유 및 상대적인 미세 운동에 노출됩니다. 따라서 제조 공정에서는 재료 성능, 동심도, 동적 균형, 표면 경도 및 치수 안정성을 종합적으로 고려해야 합니다.
그만큼GW Precision Technology에서 제조한 35CrMoV강 슬리브 블랭크는 원심 주조 방식으로 얻어집니다.원심 주조 블랭크는 후속 열처리, 가공 및 표면 처리 공정의 기초가 됩니다. 완성된 슬리브는 고객의 알루미늄 스트립 압연 장비의 치수 및 기술 요구 사항에 따라 맞춤 제작할 수 있습니다.
알루미늄 스트립 압연 공장에서의 적용
6단 및 12단 압연기에서 맞춤형 35CrMoV 강철 슬리브는 중간 롤 또는 지지 롤과 함께 사용할 수 있습니다. 이 슬리브의 주요 기능 중 하나는 롤 지지력을 강화하고 알루미늄 스트립 압연 중에 발생하는 방사형 굽힘력을 견디는 것입니다. 제공된 적용 데이터는 일반적인 하중 범위를 나타냅니다.300~600 MPa.
고속 압연 장비의 경우 치수 및 동적 정확도를 유지하는 것도 중요합니다. 약 100km/h의 압연 속도에서10~25m/s슬리브는 롤 갭 변동 제어를 지원하도록 설계되었습니다.≤0.005 mm이러한 요구사항은 동심도, 가공 정밀도 및 동적 균형에 특히 중요한 의미를 부여합니다.
슬리브는 구름 운동 중 열 관리에도 관여합니다. 구름 마찰은 열을 발생시키며, 접촉면의 순간 온도는 약 ~에 이를 수 있습니다.200~250°C따라서 재료와 표면 상태는 반복적인 열적 및 기계적 하중 하에서도 안정적으로 유지되어야 합니다.
알루미늄 압연 작업 환경
알루미늄 압연 공정은 강철 슬리브 성능에 특정한 요구 사항을 부과합니다. 알루미늄 칩이나 재료 입자가 작업 표면에 부착될 수 있으므로, 제공된 기술 사양에서는 표면 경도를 다음과 같이 요구합니다.≥HRC45접착력 및 표면 마모 저항성을 향상시키기 위해.
이 슬리브는 pH가 약 인 에멀젼 기반 롤링 오일 환경에서도 작동할 수 있습니다.8~10세따라서 부식 저항성은 표면 엔지니어링 설계에서 고려되는 사항이며, 특히 슬리브 표면이 장기간 유체에 노출되는 경우 더욱 그러합니다.
기계적 하중 또한 중요한 고려 사항입니다. 애플리케이션 데이터에는 더 많은 내용이 명시되어 있습니다.10회 부하 주기이는 슬리브에 높은 피로 수명 요구 사항이 있음을 나타냅니다. 또한, 베어링 접촉면에서는 특정 상대 슬라이딩 양에서 미세 마모가 발생할 수 있습니다.<50 μm따라서 슬리브는 구조적 강도, 표면 경도 및 미세 마모 저항성의 조합이 필요합니다.
35CrMoV 소재 선택
소매는 다음과 같은 것을 사용합니다.35CrMoV 강철강도, 인성, 내마모성 및 열처리 적합성을 모두 고려하여 선정되었습니다.
이 재료에 대해 제공되는 일반적인 화학 조성은 다음과 같습니다.
C: 0.32–0.38%
Cr: 1.0–1.3%
약: 0.4~0.6%
포함 비율: 0.1~0.2%
바나듐을 첨가하여 형성합니다.MC형 탄화물그리고 결정립 구조를 미세화합니다. 제공된 재료 데이터는 미세화된 결정립 크기가 다음과 같음을 나타냅니다.ASTM 10~12등급.
담금질 및 템퍼링 후, 규정된 인장 강도는 다음과 같습니다.≥1100 MPa재료 데이터에는 파괴 인성도 명시되어 있습니다.KIC ≥90 MPa·m¹/²고온 조건에서의 항복 강도 유지율은 다음과 같이 명시됩니다.300°C에서 85%.
이러한 특성은 고속 롤링 중 반복적인 기계적 하중, 열 효과 및 표면 마모에 노출되는 강철 슬리브의 재료적 기반을 제공합니다.
열처리 및 치수 안정성
주요 열처리 공정은 다음과 같습니다.담금질 및 템퍼링.
담금질의 경우, 명시된 공정은 다음과 같습니다.890°C × 2시간이어서 물과 공기를 번갈아 가며 냉각하는 공정이 진행됩니다. 템퍼링 공정은 다음과 같습니다.580°C × 3시간두 번째 유형의 템퍼링 취성을 방지하기 위해 오일 냉각 방식이 명시되어 있습니다.
치수 안정성은 추가적인 처리 공정을 통해 더욱 개선됩니다. 제공된 공정 데이터는 다음과 같습니다.-196°C에서 24시간 동안 극저온 처리잔류 오스테나이트는 제어되어 있습니다.<3%.
후속200°C에서 8시간 동안 시간 처리이 처리는 가공 응력을 제거하는 데 사용됩니다. 이러한 처리는 치수 안정성을 향상시키고 완성된 강철 슬리브에 잔류 응력이 미치는 영향을 줄이기 위한 것입니다.
표면 강화 및 부식 방지
표면 엔지니어링은 필요한 작업 조건에 따라 적용될 수 있습니다. 제공되는 보강 옵션은 다음과 같습니다.이온 질화그리고레이저 퀜칭.
이온 질화 처리 시, 지정된 백색 광택층 두께는 다음과 같습니다.20–30 μm표면 경도가 다음과 같은HV1100–1300이처럼 높은 표면 경도는 마모 및 미세 운동 손상에 대한 저항성을 향상시킬 수 있습니다.
레이저 담금질을 통해 폭이 특정 두께인 경화된 스트립을 얻을 수 있습니다.5~8mm그리고 단단하게 굳어진 깊이1.2~1.5mm이 공정은 국부적인 표면 강화가 필요한 경우에 선택할 수 있습니다.
부식 방지를 위해 제공되는 옵션은 다음과 같습니다.QPQ 염욕 복합 처리나노복합 코팅 및 QPQ 처리. QPQ 처리는 내식성을 제공하기 위해 지정되었습니다.크롬 도금보다 2~3배 더 높은나노복합 코팅과 같은 것TiAlN + MoS₂또한, 특정 마찰 계수를 적용하여 사용할 수도 있습니다.<0.1.
복합 표면 엔지니어링 공정
다양한 표면 성능 특성이 요구되는 응용 분야의 경우, 제공되는 복합재 보강 공정은 네 단계로 구성됩니다.
A. 샌드블라스팅 처리(Sa3.0 등급) → B. 이온 질화 처리 → C. 레이저 텍스처링 → D. 마그네트론 스퍼터링 코팅
최종 코팅에는 다음을 사용할 수 있습니다.CrN/AlCrN 다층 구조총 코팅 두께는 다음과 같습니다.8–10 μm명시된 결합력은 다음과 같습니다.≥80 N스크래치 테스트로 측정했습니다.
이 표면 엔지니어링 공정은 표면 처리, 질화 처리, 레이저 텍스처링 및 물리적 증착 코팅을 결합하여 강재 슬리브의 작동 표면 상태를 개선합니다. 특정 처리 조합은 압연 적용 분야와 요구되는 내마모성 및 내식성에 따라 선택할 수 있습니다.
강철 슬리브의 정밀도 요구 사항
알루미늄 스트립 및 포일 압연 장비의 경우, 슬리브는 회전 어셈블리의 일부로 작동하기 때문에 슬리브의 동심도와 동적 균형이 매우 중요합니다. 압연 속도가 다음과 같을 때10~25m/s동심도 또는 동적 균형의 편차는 회전 안정성 및 롤 갭 제어에 영향을 미칠 수 있습니다.
따라서 GW Precision Technology는 블랭크 제조 공정, 열처리, 치수 안정성, 정밀 가공 및 표면 엔지니어링을 독립적인 작업이 아닌 서로 연결된 단계로 간주합니다.
원심 주조 블랭크는 초기 부품 형태를 제공하며, 후속 열처리 및 가공을 통해 필요한 기계적 및 기하학적 조건을 확립합니다.
최종35CrMoV 강철 슬리브고객 도면 및 알루미늄 스트립 압연 장비의 적용 요구 사항에 따라 제작 가능합니다. 재료 선택, 열처리, 표면 강화 및 코팅은 필요한 작동 환경에 따라 조합할 수 있습니다.
GW Precision Technology의 맞춤형 제조
낙양광웨이정밀기술유한회사이 회사는 뤄양시 젠시구 서쪽에 위치하고 있으며, 강철 슬리브는 주요 제품 중 하나입니다.
GW Precision Technology는 산업용 압연 공정에 사용되는 맞춤형 강철 슬리브를 제조합니다.35CrMoV 강철 슬리브제조 공정에는 블랭크의 원심 주조, 담금질 및 템퍼링, 치수 안정성 처리, 정밀 가공 및 표면 처리가 포함될 수 있습니다.
본 제품은 고강도, 내마모성, 동심도, 동적 균형 및 표면 성능이 요구되는 알루미늄 호일, 알루미늄 판재, 스테인리스강 호일 및 스트립 압연 용도에 적합합니다. 다양한 재료 특성을 결합하여 이러한 요구 사항을 충족합니다.35CrMoV 강철용도별 열처리 및 표면 엔지니어링을 통해 슬리브는 다양한 압연 장비 및 작업 조건에 맞게 구성할 수 있습니다.



