



- 집
- >
- 제품
- >
- 구리박 압연기에 사용되는 주강 스풀
- >
구리박 압연기에 사용되는 주강 스풀
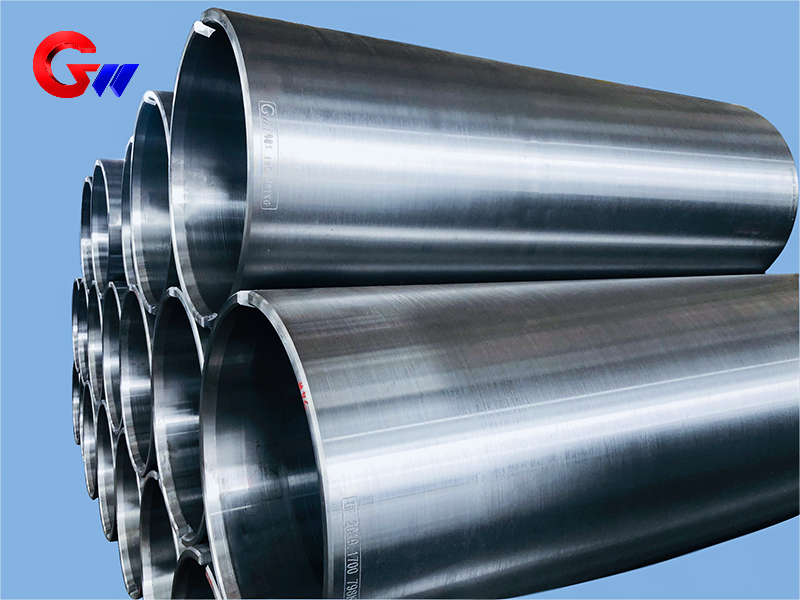
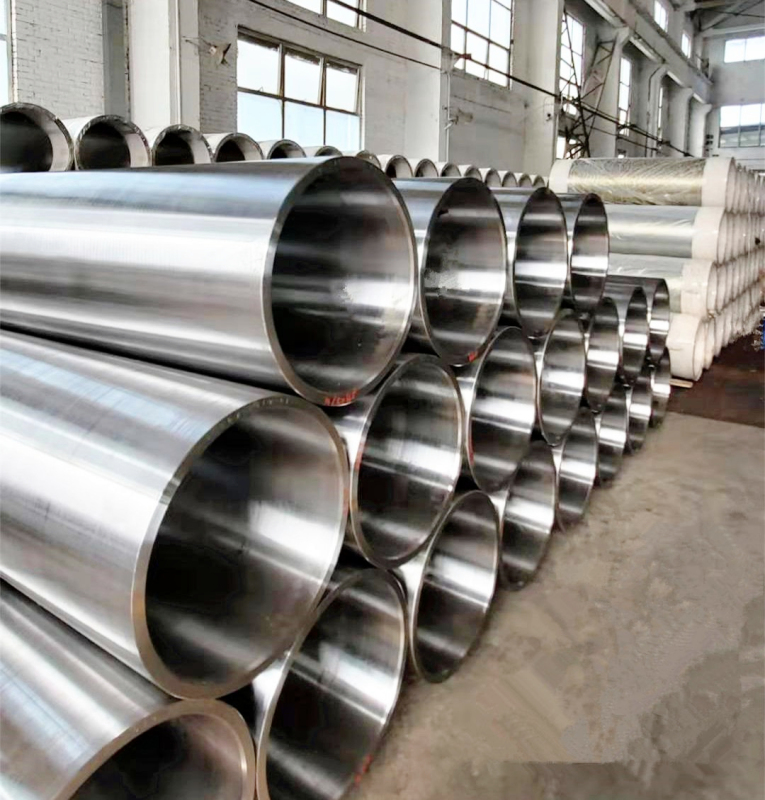
35CrMoV 주강으로 제작된 동박 압연기용 슬리브는 원심 주조, 열처리, 전용 구멍 드릴링, 정밀 CNC 가공 및 100% 동적 밸런싱 검사를 거쳐 생산됩니다. 고객 맞춤형 규격으로는 565×505×1600mm 및 665×605×2000mm가 있으며, 기계적 특성 및 기하학적 공차는 고객 요구 사항에 따라 제어됩니다.
- GW Precision
- 중국, 뤄양
- 계약 조항
- 강철 스풀의 연간 생산 능력은 4000개입니다.
- 정보
구리박 압연기에 사용되는 주강 스풀
| 주강 스풀 | 재료 | 사양 |
| 구리박 압연기에 사용됩니다. | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
주조강 슬리브는 동박 압연 설비에 사용되는 대형 정밀 기계 부품입니다. GW Precision은 고객 도면, 재료 요구 사항, 치수 공차 및 기하학적 정확도 요구 사항에 따라 맞춤형 강철 슬리브를 제작합니다. 이 제품의 경우,35CrMoV 합금강해당 재료가 사용되며, 사용 가능한 사양이 있습니다.565×505×1600 mm그리고665×605×2000 mm.
제조 공정은 제어된 용융 및 주조, 원심 주조, 열처리, 전용 구멍 드릴링, 정밀 CNC 가공 및 동적 균형 검사를 결합합니다. 전체 가공 시스템은 지속적인 개선을 통해 주조 강 슬리브의 동심도, 원통도, 대칭성 및 동적 균형을 제어하도록 개발되었습니다.
35CrMoV 소재 및 기계적 특성
35CrMoV 주강 슬리브는 필요한 기계적 특성을 얻기 위해 담금질 및 템퍼링 열처리를 거칩니다. 열처리 후 일반적인 성능 지표에는 경도, 인장 강도, 항복 강도, 연신율, 충격 인성 및 고온 경도가 포함됩니다.
일반적인 기계적 특성은 다음과 같습니다.
경도: 상온에서 HRC 48~52로크웰 경도에 따라 테스트됨ASTM E18.
인장 강도: 상온에서 1500~1800 MPa테스트 기준에 따라ASTM E8.
항복 강도: 1200~1400 MPa.
신장률: 10~15%~에 근거하여게이지 길이 50mm.
충격 인성: 20–40 J/cm²샤르피 노치 충격 시험법으로 테스트되었습니다.
적색 경도: 600°C에서 ≥HRC 38테스트 후1시간 동안 고온 유지.
이러한 특성은 압연기 기계에 사용되는 강철 슬리브에 중요합니다. 해당 부품은 연속적인 기계 작동 중에 적절한 강도와 치수 안정성을 유지해야 하기 때문입니다. 최종 열처리 조건 및 검사 요구 사항은 고객의 기술 사양에 따라 제어할 수 있습니다.
제어된 용융 및 주조 공정
GW Precision은 제어된 용융 및 주조 기술을 사용하여 주조용 강 슬리브를 생산합니다. 용융 및 주조 장비는 주조용 강 슬리브 소재의 화학적 조성을 관리하기 위한 검사 및 시험 절차로 뒷받침됩니다.
재료 구성에 대한 정확한 제어는 후속 주조, 열처리 및 가공을 위한 신뢰할 수 있는 기반을 제공합니다. 재료 검사 프로세스는 강철 슬리브가 후속 제조 단계로 진행하기 전에 지정된 재료 요구 사항을 충족하는지 확인하는 데 사용됩니다.
대형 강철 슬리브의 경우, 주조 원료의 품질은 후속 가공의 안정성과 최종 형상 정확도에 직접적인 영향을 미칩니다. 따라서 재료 관리 및 주조 품질은 전체 제조 공정에서 중요한 부분입니다.
강철 슬리브 주조용 원심 주조
원심 주조이 공정은 주조강 슬리브의 내외부 표면의 품질과 무결성을 향상시키기 위해 사용됩니다. 원심 주조 공정은 다음과 같은 표면 결함 발생을 줄이는 데 도움이 됩니다.균열, 슬래그 혼입물, 기공 및 모래 구멍.
대형 원통형 부품의 경우, 주조 표면의 품질이 특히 중요합니다. 후속 가공 과정에서 주조 원재료로부터 정확한 내측 및 외측 원통면을 만들어야 하기 때문입니다. 안정적인 주조 공정은 보링, 선삭, 연삭 및 기타 정밀 가공 작업에 적합한 기반을 제공합니다.
주조 및 예비 검사를 거친 후, 강철 슬리브 블랭크는 후속 가공 및 열처리 공정에 들어갑니다. 구체적인 제조 공정은 슬리브 사양 및 고객 요구 사항에 따라 조정됩니다.

주강 슬리브의 열처리
특정 기계적 특성이 요구되는 경우, 열처리는 35CrMoV 주강 슬리브 제조에 중요한 단계입니다.
GW Precision은 특정 기계적 성능이 요구되는 강철 슬리브에 대해 검증된 열처리 공정을 적용합니다. 열처리 후에는 완제품의 상태를 확인하기 위해 해당 기계적 특성 시험을 실시합니다.
열처리 공정은 압연기 적용에 필요한 기계적 특성을 유지하면서 요구되는 경도와 강도를 얻도록 설계되었습니다. 기계적 특성 검사는 일반적인 치수 검사와 함께 수행되어 재료 성능과 가공 정밀도 측면에서 제품 상태를 평가할 수 있습니다.
이 35CrMoV 주강 슬리브의 일반적인 열처리 성능은 다음과 같습니다.HRC 48–52 경도,1500~1800 MPa의 인장 강도,1200~1400 MPa 항복 강도,10~15% 신장, 그리고20–40 J/cm² 충격 인성고온 경도 요구 사항은 다음과 같습니다.600°C에서 1시간 동안 유지 후 ≥HRC 38.
최종 열처리 조건은 고객이 지정한 기계적 특성 요구 사항 및 적용 가능한 검사 기준에 따라 제어됩니다.
전용 구멍 뚫기 기계
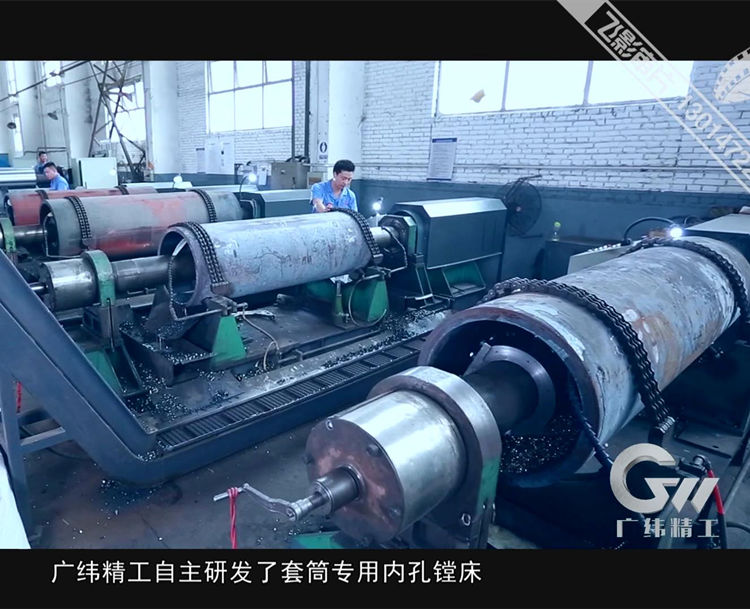
이 주조강 슬리브의 중요한 제조 역량 중 하나는 회사에서 자체 개발한 전용 천공기입니다. 이 장비는 GW Precision에서 연구 개발했으며 인증을 획득했습니다.국가 특허.
이 전용 기계는 뛰어난 강성과 높은 가공 정밀도를 갖도록 설계되었습니다. 가공 구조에는 역회전 방지 클램핑 장치가 적용되어 홀 가공 과정 중 공작물의 위치를 안정적으로 유지할 수 있도록 도와줍니다.
이 전용 장비의 개발과 지속적인 개선을 통해 GW Precision은 대형 강철 슬리브용 통합 가공 시스템을 구축할 수 있었습니다. 이 시스템은 제어에 중점을 두고 있습니다.동심도, 원통도, 대칭성 및 동적 균형제조 공정 전반에 걸쳐.
치수 공차 및 기하학적 정밀도 공차는 실제 제품 설계와 무관하게 고정 공차를 적용하는 것이 아니라, 고객의 도면 및 기술 요구 사항에 따라 엄격하게 관리됩니다.
강철 슬리브 블랭크의 정밀 보링
주조용 강철 슬리브 블랭크는 GW Precision에서 개발한 전용 홀 드릴링 장비에서 먼저 가공됩니다.
보링 작업 중 슬리브 블랭크를 조정하여 개구부의 앞쪽 끝과 뒤쪽 끝 사이의 동심도를 확보할 수 있습니다. 이러한 위치 조정 방식은 안정적인 절삭 조건을 유지하고 가공 정확도를 향상시키는 데 도움이 됩니다.
절삭 과정에서 공작물은 고정된 상태로 유지되고 공구 축이 회전하면서 내부 구멍을 가공합니다. 이 가공 방식은 공작물 회전으로 인해 발생하는 테이퍼 및 기타 형상 오차와 같은 오류를 방지합니다.
가공 중 안정적인 칩 제거는 가공 표면 상태를 개선하고 칩이 가공 표면을 긁을 가능성을 줄여줍니다. 이러한 공정 특성은 가공 안정성이 최종 형상 정확도에 직접적인 영향을 미치는 대구경 및 장길이 강철 슬리브 가공 시에 특히 중요합니다.
이중 자동 중심 CNC 가공
구멍 뚫기 및 보링 작업 후, 주조강 슬리브는 다음과 같은 공정을 거쳐 추가 가공됩니다.이중 자동 중심 CNC 공작기계GW Precision의 대형 부품 고정밀 가공에 대한 오랜 연구 및 경험을 바탕으로 개발되었습니다.
슬리브의 양쪽 끝에는 유압식 지지척이 설치됩니다. 이 척을 이용하면 내부 구멍의 양쪽 끝 위치를 신속하게 파악하고 허용 오차 범위 내에서 앞쪽과 뒤쪽 내부 구멍 부분의 동심도를 정밀하게 제어할 수 있습니다.
위치 설정 후, 공작기계는 허용 오차 범위 내에서 내측 원과 외측 원 사이의 동심도를 제어하면서 외측 원통면을 가공합니다.
양쪽 끝의 내측 구멍의 원뿔형 부분 또한 지정된 허용 오차 내에서 동심도를 유지하도록 가공 및 제어됩니다. 이러한 이중 자동 중심 맞춤 가공 방식은 내측 구멍, 외경 및 양쪽 끝 기준면 사이의 관계가 최종 조립 정확도에 직접적인 영향을 미치기 때문에 대형 강철 슬리브에 특히 유용합니다.
기하학적 정확도 및 공정 제어
동박 압연 설비에 사용되는 대형 주강 슬리브의 경우, 치수 정확도만으로는 최종 제품의 품질을 평가하기에 충분하지 않습니다. 가공된 여러 표면 사이의 상관관계 또한 제어해야 합니다.
따라서 GW Precision의 통합 처리 시스템은 다음과 같은 몇 가지 핵심 기하학적 특징에 중점을 둡니다.동심도, 원통도 및 대칭성이러한 매개변수들은 최종 검사 단계에서만 고려되는 것이 아니라, 전체 처리 과정 동안 제어됩니다.
전용 홀 드릴링 머신, 이중 자동 센터링 CNC 공작 기계 및 관련 정밀 가공 공정이 함께 작동하여 강철 슬리브에 대한 안정적인 가공 기준을 설정합니다.
치수 공차 및 기하 공차는 고객의 도면 및 기술 요구 사항에 따라 결정됩니다. 이를 통해 표준 치수를 무분별하게 적용하지 않고도 다양한 동박 압연기 구성 및 장비 인터페이스에 맞춰 주조강 슬리브를 제작할 수 있습니다.
동적 균형 테스트
동적 균형 조정은 압연기 기계에 사용되는 대형 회전 강철 슬리브의 중요한 검사 항목입니다.
GW Precision은 열처리 후 일반적인 치수 검사 및 기계적 특성 시험 외에도 동적 밸런싱 검사를 수행하여 주조강 슬리브 제품의 품질을 더욱 철저히 검증합니다.
에이링벨트 동적 균형 조정기이용 가능합니다100% 동적 균형 테스트주조강 슬리브의 경우, 균형 검사를 통해 부품의 회전 상태에 영향을 줄 수 있는 잔류 불균형을 파악할 수 있습니다.
대형 회전 부품의 경우 동적 평형은 안정적인 작동과 밀접한 관련이 있습니다. 따라서 동적 평형은 치수 정확도, 기하학적 정확도 및 열처리된 기계적 특성과 함께 검사 공정에 포함됩니다.
동박 압연기용 맞춤형 주강 슬리브
35CrMoV 주강 슬리브는 동박 압연기용으로 제조되며 고객 도면 및 기술 요구 사항에 따라 맞춤 제작이 가능합니다. 현재 데이터에서 제공되는 제품 사양은 다음과 같습니다.565×505×1600 mm그리고665×605×2000 mm.
GW Precision의 제조 공정은 재료 및 주조 관리, 원심 주조, 열처리, 전용 구멍 드릴링, 정밀 보링, 이중 자동 센터링 CNC 가공 및 동적 밸런싱 검사를 포함합니다.
이러한 공정들을 조합하여 강철 슬리브의 재질 상태, 기계적 특성, 치수 정확도 및 기하학적 정확도를 안정적으로 제어합니다. 특정한 기계적 특성이 요구되는 제품의 경우, 해당 기술 요구사항에 따라 열처리를 실시하고, 그에 따른 기계적 특성 시험을 진행합니다.
정밀 가공을 위해 GW Precision에서 개발한 전용 홀 드릴링 머신은 대형 슬리브 블랭크에 안정적인 가공 방식을 제공합니다. 후속적인 이중 자동 센터링 CNC 가공 공정은 내외부 원통면과 양단 내경 홀의 형상 간의 관계를 정밀하게 제어합니다.



