- 집
- >
- 제품
- >
- 냉간압연기 작동측 중간 롤러 베어링 블록
- >


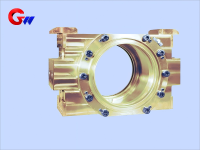
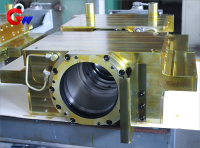
냉간압연기 작동측 중간 롤러 베어링 블록
냉간압연기 작동측 중간 롤러 베어링 블록의 재질 및 열처리
작동측 중간 롤러 베어링 블록 본체 재질:
인장 강도가 500MPa 이상인 고강도 주철(HT300/HT350) 또는 주강(ZG310-570).
내마모성 안감:
청동(ZCuAl10Fe3) 또는 변성 PTFE 소재와 같은 고분자 복합 재료.
열처리:
주조품은 내부 응력을 제거하고 주요 접촉면의 고주파 경화를 방지하기 위해 시효 처리가 필요하며, 일반적인 경도는 HRC 45-50입니다.
브랜드: GW Precision
제품 산지 : 요양
납기: 계약 조항
- GW Precision
- 중국, 뤄양
- 계약 조항
- 정보
냉간압연기 작동측 중간 롤러 베어링 블록
작동측 중간 롤러 베어링 블록의 치수 및 공차
베어링 설치 구멍:
베어링 설치 구멍은 베어링 종류와 압연기의 요구 사항에 따라 정밀 가공됩니다. TQO 시리즈 4열 테이퍼 롤러 베어링과 같은 베어링의 경우, 적용되는 맞춤 공차는 일반적으로 내경의 경우 H6, 외경의 경우 JS6이며, 이는 베어링 제조업체의 사양 및 실제 조립 설계에 따라 달라질 수 있습니다.
표면 거칠기:
베어링 접촉면의 Ra 값은 0.8μm 이하이고, 비접촉면의 Ra 값은 3.2μm 이하입니다. 표면 거칠기를 제어함으로써 안정적인 베어링 체결과 신뢰할 수 있는 접촉 조건을 제공할 수 있습니다.
위치 정확도:
베어링 내경의 진원도는 ≤ 0.008 mm이고, 동축도는 ≤ 0.015 mm/500 mm입니다. 롤넥과의 끼워맞춤 간극은 열팽창 및 실제 작동 조건을 고려하여 0.05~0.10 mm입니다.
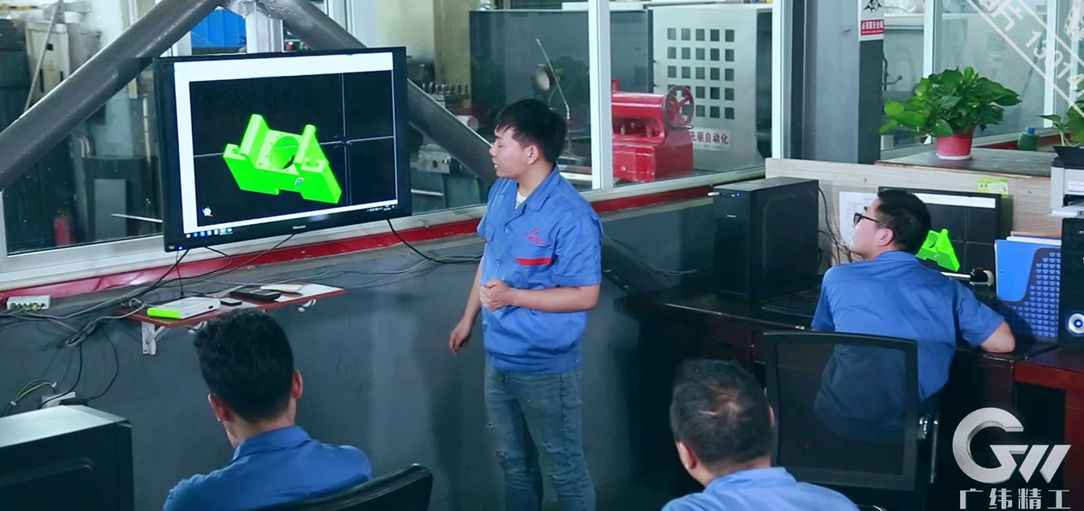
CNC 가공 프로그래밍
CNC 가공 프로그램은 생산 전에 PC 기반 시뮬레이션을 통해 검증됩니다. 공구 경로와 가공 순서는 치수 정확도를 향상시키고 불필요한 공구 이동을 줄이며 일관된 가공 품질을 유지하도록 최적화됩니다. 적절한 공정 계획은 베어링 블록에 깨끗하고 균일한 가공면을 만드는 데에도 도움이 됩니다.
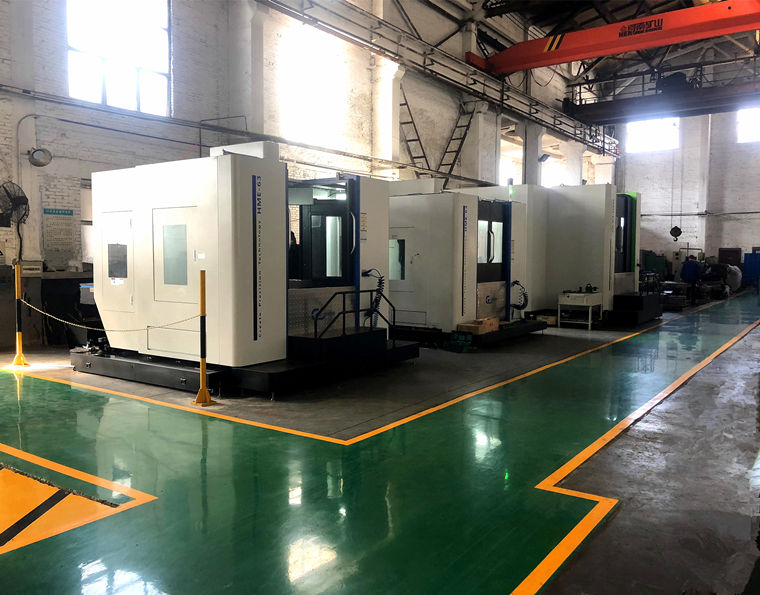
고정밀 가공 장비
CNC 수평 가공 센터, CNC 수직 가공 센터, 5축 가공 센터 및 기타 고정밀 장비는 작동측 중간 롤러 베어링 블록의 크기와 구조적 복잡성에 따라 선택됩니다. 이러한 장비는 대형 베어링 보어, 장착면, 볼트 구멍 및 복잡한 구조적 특징에 필요한 위치 정밀도와 가공 능력을 제공합니다.
제조 및 조립 공정
베어링 구멍은 CNC 보링 및 밀링 머신을 사용하여 IT6 등급의 정밀도로 가공됩니다(필요한 경우). 최종 마감에는 호닝 또는 연삭을 사용하여 필요한 치수 정밀도와 표면 품질을 확보합니다. 주요 볼트 구멍의 위치 오차는 0.05mm 이하로, 압연기 프레임과의 정확한 연결을 보장합니다.
조립 요구 사항:
베어링 예압은 베어링 제조업체의 사양과 실제 압연기 설계에 따라 조정됩니다. 적용 가능한 베어링 배열의 경우, 축 방향 예압은 8~12kN으로 지정될 수 있습니다. 유압 너트를 설치 시 사용하면 조립력을 제어하고 베어링, 롤 넥 및 베어링 블록에 가해지는 충격 하중을 방지할 수 있습니다.
품질 공정 관리
품질 관리는 원자재 준비 및 결함 탐지부터 열처리, CNC 가공, 마감 처리 및 최종 검사에 이르기까지 제조 공정 전반에 걸쳐 시행됩니다. 각 공정은 제품이 다음 제조 단계로 넘어가기 전에 검사 및 승인을 거칩니다.
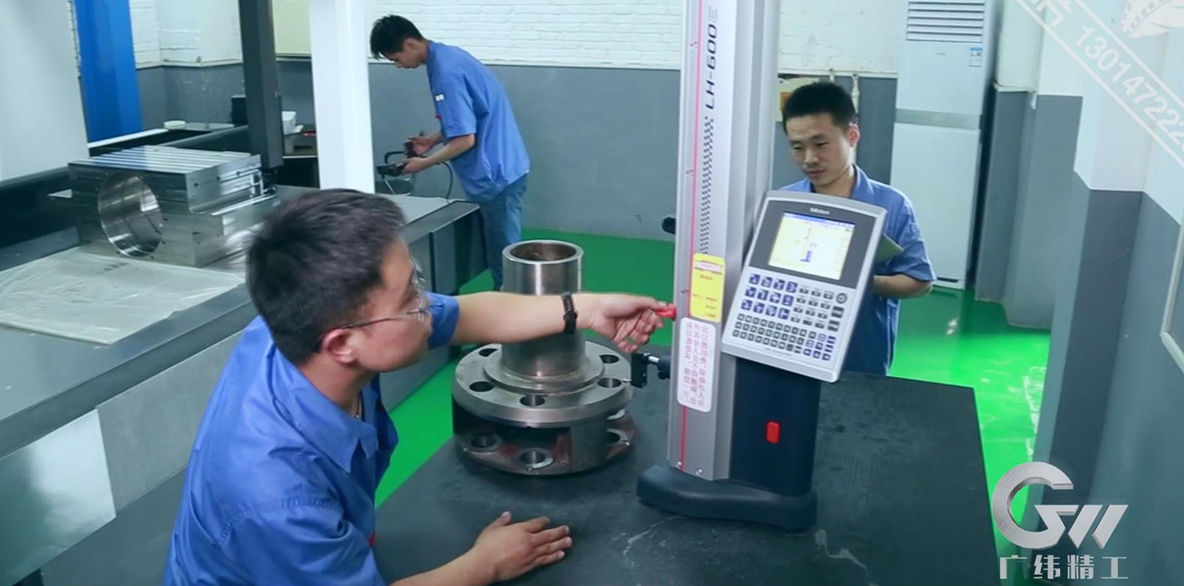
검사 및 테스트
엄격한 검사 및 시험 절차를 통해 각 작동측 중간 롤러 베어링 블록의 품질을 검증합니다. 품질 문서에는 화학 성분 분석, 열처리 기록, 결함 발견 보고서, 치수 공차 검사 및 기하 공차 검사가 포함될 수 있습니다. 좌표 측정기 및 기타 정밀 검사 장비를 사용하여 주요 가공 치수, 보어 형상, 홀 위치, 형상 및 위치 공차를 검증합니다. 모든 검사 기록은 완벽한 제조 추적성을 위해 보관됩니다.
중간 롤러 베어링 블록의 윤활 및 밀봉
윤활 시스템:
중간 롤러 베어링은 장비 및 베어링 요구 사항에 따라 0.3~0.5 MPa의 압력과 30~50 L/min의 유량을 갖는 고농축 저점도 오일 윤활 또는 약 5~10 방울/min의 오일 공급 속도를 갖는 오일-공기 윤활을 사용할 수 있습니다. 권장 윤활유 점도는 40°C에서 ISO VG 68-100이며, 베어링 작동 속도, 하중, 온도 및 윤활 시스템에 따라 달라질 수 있습니다.
밀봉 설계:
미로형 씰과 스프링 보강형 립 씰로 구성된 복합 밀봉 구조를 사용하여 물, 먼지, 롤링 냉각수 및 금속 입자의 유입을 줄일 수 있습니다. 적용 가능한 청결도 요구 사항은 ISO 4406 18/16/13으로 지정할 수 있습니다. 밀봉 재료에는 고온 내성 불소 고무(FKM) 또는 폴리우레탄(PU)이 사용되며, 작동 온도, 윤활유, 냉각수 및 마모 조건에 따라 선택됩니다.